Два шаровых крана из ПВХ могут покинуть один и тот же склад, иметь одинаковую маркировку DN50, одно и то же значение давления 16 бар, напечатанное на ручке, и при этом вести себя как два совершенно разных продукта. Один из них сохраняет герметичность в течение десяти лет дозирования каустика. Другой начинает плакать на стебле на второй год и заедает к четвертому году. Ничто снаружи не говорит вам, какой именно вы купили.
Именно этот единственный пробел и стоит за вопросом: «Все ли шаровые краны из ПВХ одинакового качества?» Честный ответ – нет, и причины не загадочны. Они живут в смоле, форме, составе седла, уплотнении штока, толщине стенок и в том, проводил ли кто-нибудь на самом деле испытание клапана под давлением перед тем, как его поместили в коробку. Ниже представлен взгляд производителя на то, чем отличается обычный клапан от промышленного, как отличить их перед покупкой и какова в конечном итоге реальная стоимость дешевого клапана.
Марка смолы — первая и самая большая переменная качества
Шаровые краны из ПВХ изготавливаются из небольшого семейства термопластов: UPVC, CPVC, PPH, PVDF и FRPP. В каждом из этих названий сама смола различается гораздо больше, чем ожидает большинство покупателей. Переработчик может приобрести первичное соединение с документально подтвержденным значением К и сертификатом партии или может приобрести измельченный материал на перерабатывающем заводе за небольшую часть цены. Из обоих материалов получается клапан, который выглядит правильно на полке.
Разница проявляется позже. Regrind уже пережил как минимум одну плавку. Полимерные цепи укоротились, состав стабилизатора и смазки непредсказуем, а поток измельченного материала редко сортируется по сортам. Ударная вязкость может снизиться на 30–50 процентов по сравнению с первичной смолой того же номинального типа. Клапан переточки проходит заводские испытания при комнатной температуре. Он не выдерживает пяти лет циклической работы насоса и гидравлического удара.
Первичное соединение также имеет значение для химической стойкости. Перешлифовка часто загрязняется остатками того, что было предыдущим продуктом: линии экструзии труб, оболочки кабеля, переработанных фитингов. Эти остатки создают слабые места, где агрессивные СМИ атакуют стену. В случае с чистой водой это редко наблюдается. Для гипохлорита натрия, серной кислоты или хлорида железа он определяет, как долго прослужит клапан.
Практическая проверка: запросите сертификат партии смолы и протокол входного контроля. Производитель, покупающий первичный состав, будет иметь и то, и другое. У производителя, производящего перешлифовку, обычно есть заказ на поставку и ничего больше.
Допуск формования, толщина стенки и геометрия шара
Корпус шарового крана из ПВХ не представляет собой сплошной кусок пластика. Это сосуд под давлением с рассчитанной толщиной стенок, расположением литника, предназначенным для отвода линии сварного шва от зоны наибольшего напряжения, и циклом охлаждения, определяющим, будет ли деталь сжиматься равномерно или коробиться. Уменьшите толщину стенки на 12 процентов, чтобы сэкономить смолу, и клапан все равно выдержит 1,5-кратное испытание корпуса при комнатной температуре. Он выходит из строя при 55 градусах Цельсия при том же давлении.
Толщина стенки — это самая простая для проверки характеристика, которую чаще всего не включают в заказ на поставку. Штангенциркуль на стенке кузова и на концевом соединении в течение минуты сообщит вам, получили ли вы тот продукт, который, по вашему мнению, вы купили.
Шар — это прецизионная деталь, и именно здесь недорогие клапаны незаметно теряют свою эффективность. Округлость шара на хорошем промышленном клапане поддерживается на уровне примерно 0,05 мм поперек уплотнительной ленты. Шероховатость поверхности в зоне уплотнения обычно составляет Ra 0,8 микрометра или меньше. Клапан с шаром, отклонение от круглого сечения которого составляет 0,2 мм, все еще герметично закрывается, когда он новый, поскольку седло достаточно мягкое, чтобы соответствовать требованиям. После нескольких тысяч циклов седло принимает постоянную форму, и клапан начинает капать.
Биение штока и рабочий крутящий момент относятся к одному и тому же вопросу. Шток, который не является концентрическим, создает неравномерную нагрузку на уплотнительные кольца при каждом повороте ручки. Именно поэтому один клапан из коробки кажется туговатым и становится хуже, а другой клапан того же размера после пяти лет службы все равно крутится двумя пальцами.
Смола
Первичный компаунд с сертификатом партии по сравнению с несортированным перемолом. Это единственное решение устанавливает потолок ударной вязкости и химической стойкости.
Геометрия
Толщина стенки, расположение линии сварки, округлость шара и концентричность стержня. Ни один из них не виден, все они измеримы.
Уплотнение
Седло из ПТФЭ или ТПЭ, уплотнительное кольцо с двойным или одинарным штоком, опора подшипника в нижней части штока. Здесь начинаются утечки.
Тестирование
Выборочный контроль в сравнении со 100-процентным испытанием корпуса и седла. Протокол испытаний является единственным доказательством того, что клапан действительно был проверен.
Состав седла и уплотнение штока определяют, действительно ли клапан отключится
Седло — это та деталь, которая фактически останавливает поток, и именно она наиболее подвержена влиянию решений по сокращению затрат. Седло из ПТФЭ стоит в несколько раз дороже седла общего назначения из ТПЭ. На лотке с запчастями оба выглядят как белое кольцо.
ПТФЭ является выбором по умолчанию для химической работы, поскольку он выдерживает практически любые нагрузки и имеет низкий коэффициент трения, что снижает рабочий крутящий момент. Кроме того, он сложнее, поэтому для правильного уплотнения ему нужен шар более качественной обработки. Мягкое седло из ТПЭ надежно герметизирует шероховатый шарик, поэтому некоторые недорогие клапаны на первый взгляд работают нормально. TPE также разбухает при контакте с растворителями и маслами, а разбухшее седло отталкивает шар от его центральной линии, что увеличивает крутящий момент и ускоряет износ.
Уплотнение штока – отдельное конструктивное решение. Минимум — одно уплотнительное кольцо в простой канавке. В промышленных клапанах обычно используется двойное уплотнительное кольцо с резервным кольцом, иногда с нижней цапфой или вторичной опорной поверхностью, поэтому шток поддерживается в двух местах, а не в одном. Эта деталь видна на чертеже в разрезе, и это одна из первых вещей, которые исчезают, когда клапан подвергается обратному проектированию, чтобы достичь определенной цены.
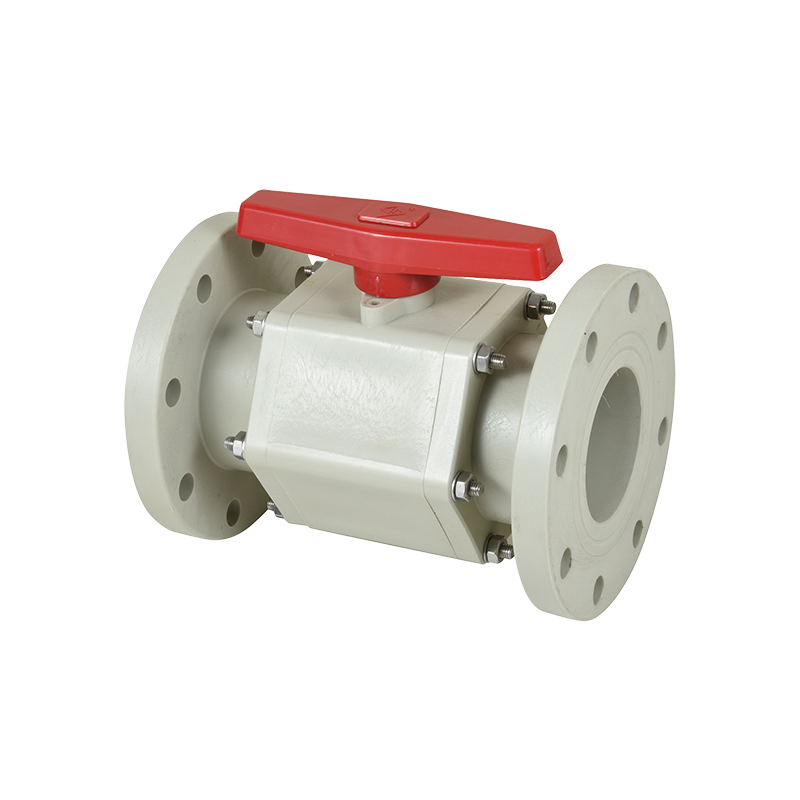
Конструкция кузова также имеет значение. Цельный клапан не имеет соединения корпуса, из-за которого могла бы возникнуть утечка, поэтому цельная фланцевая конструкция стала стандартом для химической промышленности после ее внедрения в начале 1990-х годов. Трехкомпонентный клапан можно обслуживать на месте, не разрезая трубу, что актуально на салазках и манифольдах, где демонтаж линии обходится дорого. Оба являются законным инженерным выбором. Что не является законным, так это представление двухсекционного кузова с соединением, сваренным растворителем, как эквивалент цельного отлитого элемента.
Технические характеристики для сравнения перед утверждением образца
Когда два предложения по одному и тому же номинальному номеру детали различаются на 40 процентов, разрыв почти никогда не возникает в трудозатратах на обработку. Именно по этим параметрам. Распечатайте таблицу, передайте ее поставщику и попросите его заполнить фактические значения подтверждающими записями.
Таблица 1. Параметры, отличающие товарный шаровой кран из ПВХ от клапана промышленного назначения. Показанные значения являются типичными диапазонами; подтвердите это по чертежам поставщика и протоколам испытаний.
Параметр
Экономичный клапан
Клапан промышленного класса
Почему это важно
Смола source
Смешанное измельчение, без записи партии
Первичное соединение со значением K и сертификатом партии.
Ударная вязкость и повторяемая химическая стойкость
Толщина стенки корпуса
От 10 до 15 процентов ниже рисунка
Согласно чертежу, проверено входным контролем.
Разрывное давление и долговременное сопротивление ползучести
Округлость мяча
От 0,15 до 0,25 мм некруглые
0,05 мм или лучше поперек уплотнительной ленты
Контакт седла и герметичное закрытие в течение тысяч циклов
Обработка поверхности шара
Ra от 1,6 до 3,2 микрометра
Ra 0,8 микрометра или меньше
Скорость износа седла и рабочий крутящий момент
Материал сиденья
TPE, класс не проверен
ПТФЭ, плотность и размеры проверены
Набухание, химическое воздействие и герметичность
Уплотнение штока
Одинарное уплотнительное кольцо, гладкая канавка
Двойное уплотнительное кольцо с опорой, нижняя опора подшипника
Плакучесть стебля и устойчивость к боковой нагрузке
Испытание давлением
Отбор проб AQL при 1,0-кратном номинальном давлении
100-процентное испытание корпуса и седла при 1,5x и 1,1x
Частота отказов на месте и гарантийные обязательства
Прослеживаемость
Нет
Номер полости, код партии, протокол испытаний
Умение рассматривать и разрешать претензии
Поставщик, который не может предоставить значения для правого столбца, не обязательно лжет. Они могут просто не знать, потому что покупают готовые клапана у торгового посредника, а не отливают их. Это полезная информация сама по себе.
Номинальные значения давления падают с температурой, и большинство покупателей никогда не применяют поправку.
Клапан с печатью 16 бар рассчитан на давление 16 бар при 20 градусах Цельсия с водой в статическом состоянии. Это число недействительно при 60 градусах. Номинальное давление термопласта соответствует кривой снижения номинальных характеристик, причем кривая является крутой. Для ПВХ полезное рабочее давление при 60 градусах Цельсия составляет примерно 35–40 процентов от показателя в 20 градусов. ХПВХ расширяет полезный диапазон вверх, но применяется та же форма кривой.
Практический вывод прост. Если линия работает при температуре 55 градусов Цельсия и система защищена предохранительным клапаном, настроенным на давление 10 бар, стандартный клапан из ПВХ на 16 бар не подойдет. Правильный выбор — либо корпус с более высоким номиналом, либо другой материал. Выбор только 20-градусного значения является одной из наиболее распространенных ошибок в спецификации термопластических труб.
Есть и второй эффект, который легко не заметить. Повторное термоциклирование ослабляет предварительную нагрузку седла. Клапан, который идеально уплотняется в первый же день при температуре окружающей среды, может начать пропускать небольшое количество среды после двухсот циклов нагрева и охлаждения, даже если визуально ничего не сломалось. Промышленные конструкции клапанов компенсируют это за счет использования подпружиненного седла или более глубокого кармана седла, который поддерживает контактное давление при расслаблении материала.
Химическая совместимость — это кривая, а не ответ «да» или «нет»
Таблицы устойчивости, в которых материал указан как «устойчивый» к химическому веществу, являются отправной точкой, а не спецификацией. Фактическая эффективность зависит от концентрации, температуры и времени воздействия. UPVC комфортно работает с разбавленной серной кислотой при температуре окружающей среды. Поднимите температуру до 60 градусов по Цельсию, и тот же материал начнет размягчаться и терять способность выдерживать давление. Гипохлорит натрия является хорошим примером среды, которая разрушает некоторые сорта при концентрации выше 12 процентов, оставляя их нетронутыми ниже этого порога.
Два режима отказа имеют наибольшее значение для термопластичных клапанов. Первый — это химическое воздействие на сам полимер, которое проявляется в набухании, изменении цвета или потере механической прочности. Второй – это растрескивание под действием проницаемости и воздействия окружающей среды, когда среда диффундирует в материал, и деталь растрескивается под нагрузкой, часто в месте крепления или концентрации напряжения, а не в середине стены.
Ответственный поставщик задаст четыре вопроса, прежде чем рекомендовать клапан: что это за среда, какой концентрации, при какой температуре и при каком давлении. Если поставщик предлагает клапан, не задавая этих вопросов, он продает номер детали, а не решение. Значения диапазона промышленных шаровых кранов из термопластика всегда следует сверять с данными производителя о химической стойкости при фактической рабочей температуре, а не при температуре окружающей среды.
Чему на самом деле учат десятилетия производства термопластичных клапанов
Некоторые различия в качестве становятся очевидными только после того, как вы понаблюдаете, как клапаны работают в полевых условиях в течение двадцати или тридцати лет. Компания Ningbo Baodi Plastic Valve Co., Ltd. ведет свою историю с 1979 года, когда заводы-предшественники построили один из первых пластиковых мембранных клапанов, произведенных в Китае; эта конструкция прошла техническую экспертизу, организованную бывшим Министерством химической промышленности в 1983 году. В 1992 году компания разработала цельный фланцевый шаровой клапан, конструкция корпуса, которая позже стала одним из наиболее широко используемых форматов пластиковых клапанов в химической промышленности, поскольку в ней полностью отсутствует соединение корпуса.
Уроки того периода до сих пор формируют то, как хорошо построенный клапан выглядит сегодня. Цельная фланцевая конструкция существует потому, что болтовые и сварные соединения корпуса являются основными путями утечек в агрессивных условиях эксплуатации. Двойное уплотнение штока существует потому, что одиночные уплотнительные кольца выходят из строя на штоке гораздо чаще, чем на седле. Запасы по толщине стенок существуют потому, что заводские инженеры постоянно сообщали о нарушениях ползучести на линиях, которые работали в течение десяти лет.
В 2006 году компания расширила свою деятельность на производство промышленных термопластических труб и фитингов и стала одним из первых отечественных производителей, применивших ХПВХ для производства труб и клапанов промышленного класса. Эта комбинация — клапаны, трубы и фитинги из одной производственной системы — имеет большее значение, чем кажется, потому что на границе между концевым соединением клапана и фитингом возникает большая часть утечек на местах.
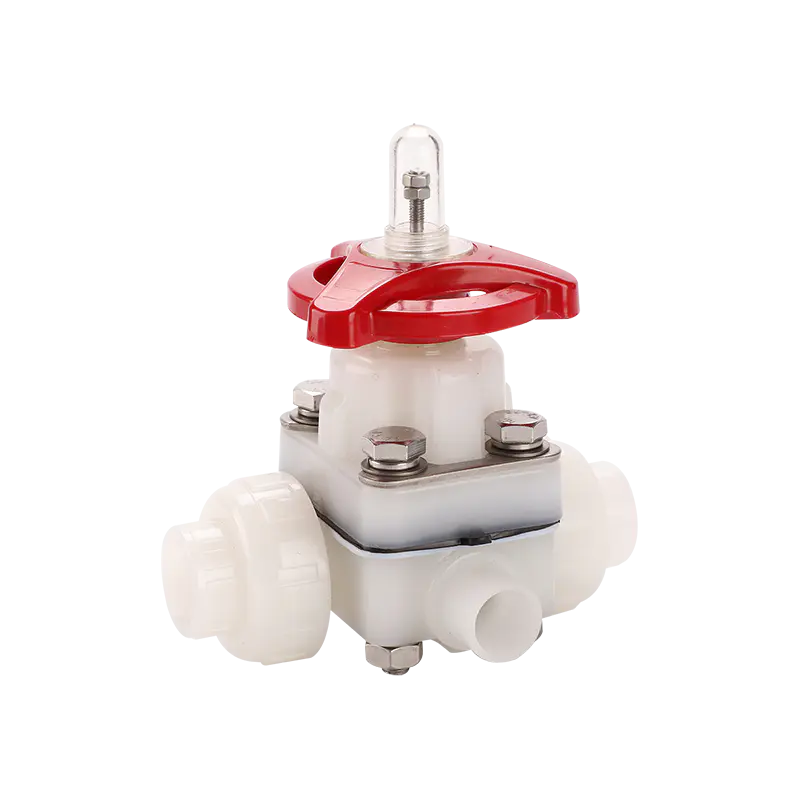
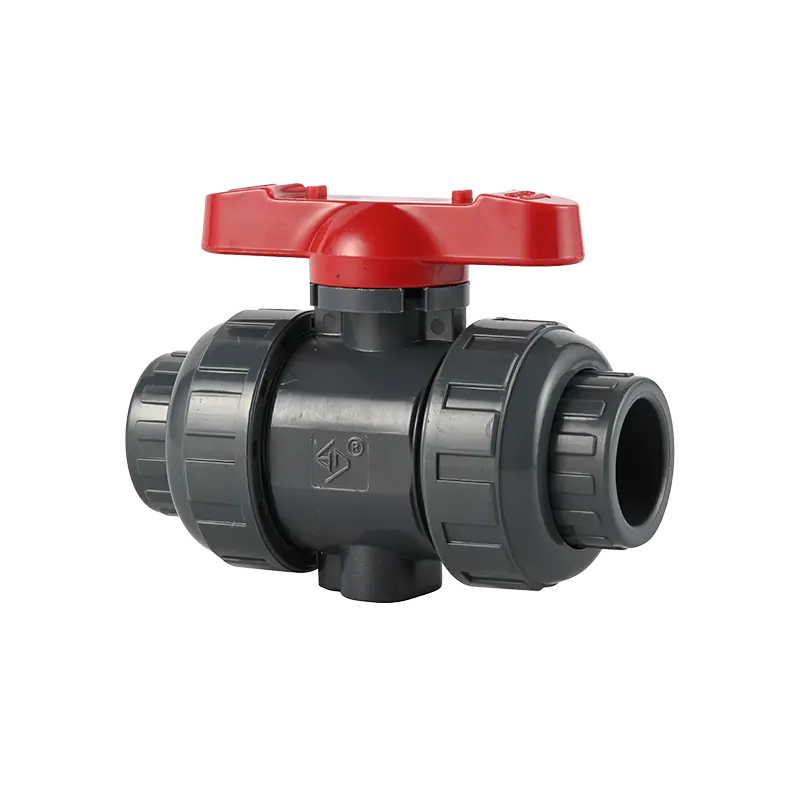
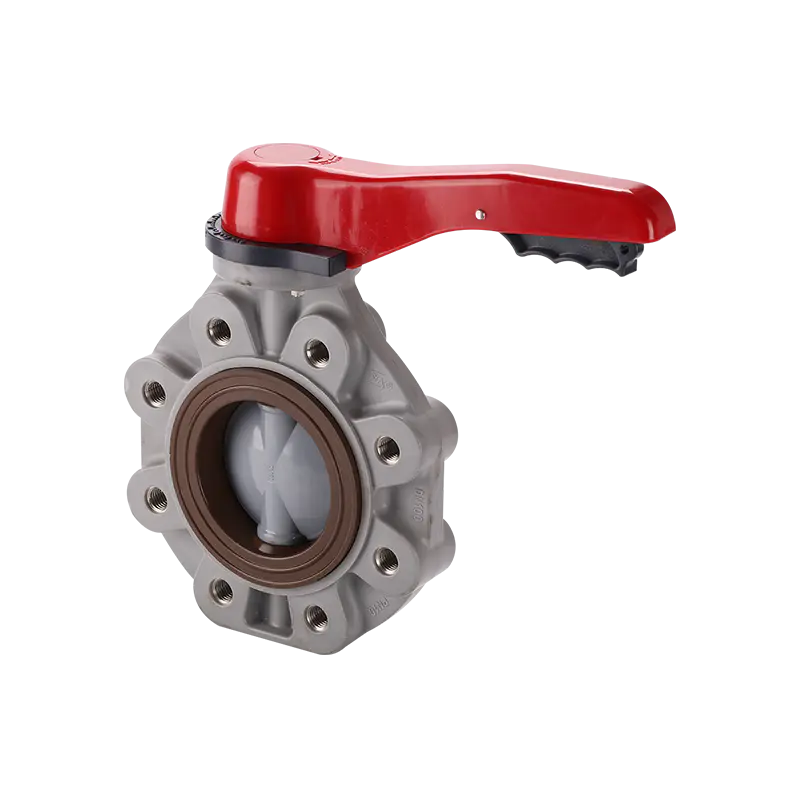
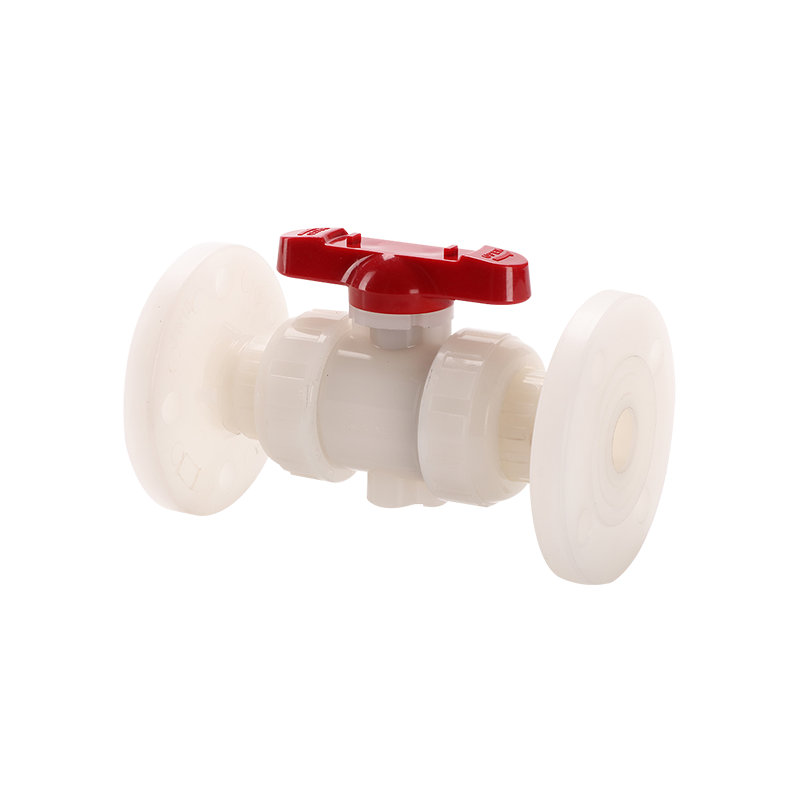
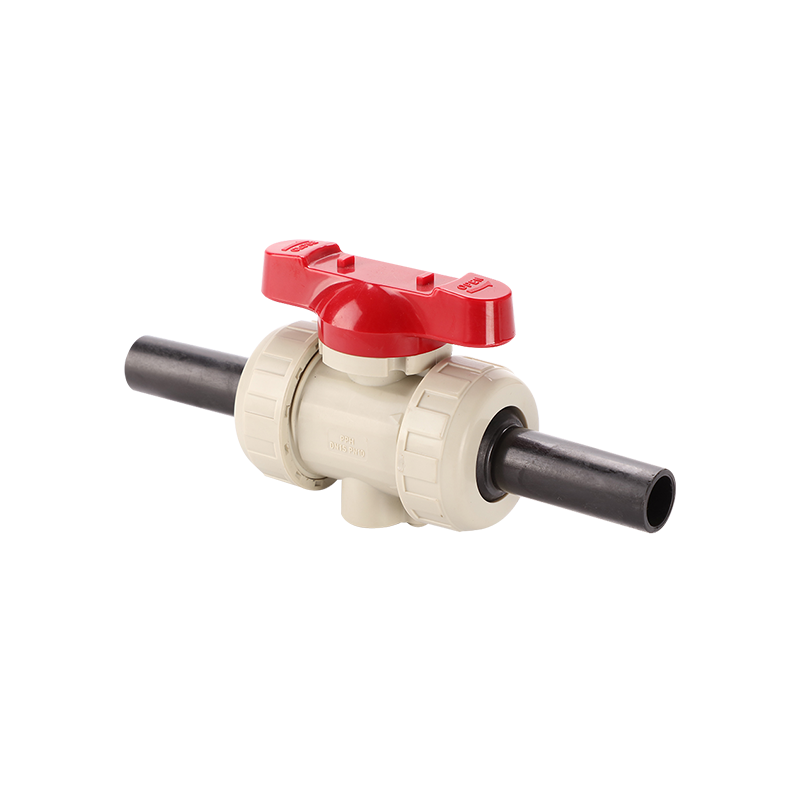
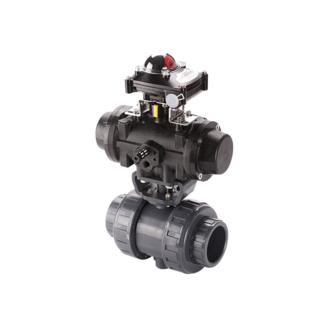
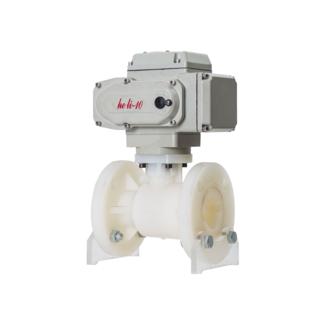
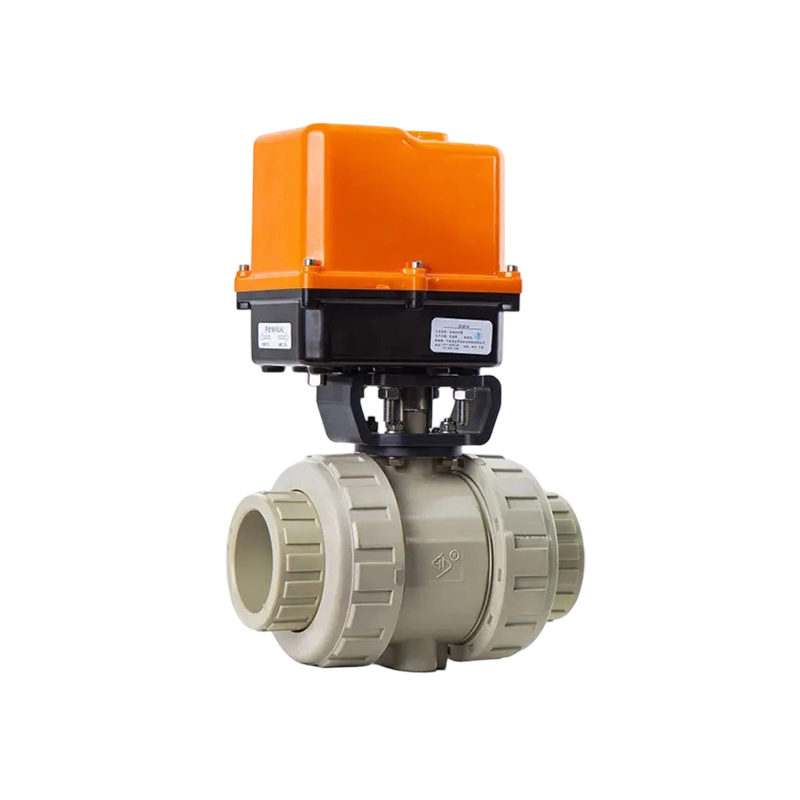
Эти три типа кузова подходят для большинства промышленных задач. Фланцевый формат используется по умолчанию для постоянных химических линий. Истинный формат штуцера позволяет снимать клапан и обслуживать его без разрезания трубы, что сокращает интервалы технического обслуживания на салазках. Формат из трех частей позволяет осмотреть шар и седла, не снимая корпус с линии.
Данные испытаний под давлением отличают промышленные клапаны от копий в каталоге
Каждый шаровой кран из ПВХ должен быть испытан на корпус при давлении, в 1,5 раз превышающем его номинальное, а седло - на давление, в 1,1 раз превышающее номинальное. Вопрос в том, проверяется ли каждый клапан или только образец из каждой партии. Выборочный контроль является законной производственной стратегией, но это не тот же продукт, что и 100-процентное тестирование, и разница в цене отражает это.
Параметры испытаний также имеют значение. Обычный способ сократить время удержания с заданного значения до нескольких секунд, что позволяет пропустить клапан с незначительной утечкой. Другой вариант — проводить испытания с воздухом, а не с водой, поскольку утечки воздуха труднее обнаружить при низком давлении и их легче устранить. Спросите формат записи теста и время выдержки, прежде чем вы решите, что сертификат означает то, что вы думаете.
Соответствующие стандарты для термопластичных клапанов включают ISO 9393 для промышленных клапанов, DIN 3441 для пластиковых клапанов в трубопроводных системах, а также ASTM D1599 и D3139 для пластиковых труб и испытаний под давлением. Производитель, ссылающийся на эти стандарты, должен иметь возможность показать вам конкретный пункт, по которому они проводят испытания, а не только номер стандарта в сертификате.
Прослеживаемость замыкает цикл. Номер полости, отштампованный на корпусе, указывает, какая форма изготовила ее. Код партии на упаковке указывает, какая партия смолы была использована. Без этих двух частей информации сбой на месте не может быть расследован, и по умолчанию он будет отнесен к «ошибке установки». Это реальный коммерческий риск, а не только технический.
Проверки поставщиков и заводов, которые снижают риск закупок
Папка с сертификатами поставщика — это отправная точка, а не замена осмотра производственной линии. Сертификаты системы менеджмента качества, такие как ISO 9001, ISO 14001 и ISO 45001, подтверждают существование системы. Они не подтверждают, что система применяется к клапану, который вы покупаете.
На что обратить внимание во время посещения завода или дистанционного аудита:
Сколько термопластавтоматов обслуживают линию клапанов и принадлежат ли формы производителю или третьей стороне.
Проверяется ли поступающая смола и регистрируется ли она с сохранением образца для каждой партии.
Имеется ли собственный стенд для испытаний под давлением с протоколом калибровки или поставщик полагается на устное заверение.
Производятся ли компоненты шара и штока собственными силами или закупаются у субподрядчика, и какова квалификация этого субподрядчика.
Хранятся ли готовые клапаны в контролируемой среде, поскольку воздействие ультрафиолета со временем разрушает ПВХ.
Имеет ли производитель национальную лицензию на производство компонентов трубопроводов под давлением, что является нормативным требованием на некоторых рынках для продуктов, используемых в системах под давлением.
Если на заводе нет такого контроля, риск, связанный с закупками, полностью ложится на покупателя. Этот риск не всегда виден в цене за единицу продукции. Обычно это проявляется в остановке линии, отклонении партии в порту или гарантийной претензии через восемнадцать месяцев после установки — расходы, которые редко отражаются в заказе на поставку.
Ошибки при покупке, которые стоят дороже, чем сам клапан
Первая ошибка – покупка по внешнему виду. Клапан, который по размерам идентичен эталонному образцу, может отличаться смолой, составом седла и толщиной стенки. Одобрение на основе внешнего вида – это то, как недорогой клапан попадает в спецификацию.
Вторая ошибка — пропуск сохраненной выборки. Сохраняйте утвержденный золотой образец с кодом партии и сравнивайте с ним каждую поставку. Это десятиминутный процесс, который устраняет большинство споров о том, изменился ли продукт.
Третья ошибка — рассматривать самое дешевое предложение как базовое и согласовывать все остальное с учетом него. Это вынуждает честных поставщиков удалять именно те функции, которые обеспечивают работу их клапанов: класс седла, конструкцию уплотнения штока и испытания под полным давлением. Полученный продукт часто выглядит одинаково, но ведет себя совершенно по-разному.
Четвертая ошибка — смена поставщиков без переквалификации продукта. Новый источник с тем же номером детали является новым продуктом. Запустите тот же процесс утверждения образца, включая испытание под давлением и проверку химической совместимости, если применение агрессивное.
Пятая ошибка – игнорирование разницы между производителем и торговой компанией. Производитель может ответить на технический вопрос о материале седла и уплотнении штока. Торговая компания обычно пересылает вопрос и возвращает приблизительный ответ. Если приложение имеет решающее значение, эта разница определяет, получите ли вы решение или поставку.
Часто задаваемые вопросы
Все ли шаровые краны из ПВХ одинакового качества?
Нет. Качество значительно различается в зависимости от источника, даже если номера деталей и размеры совпадают. Основными переменными являются марка смолы, толщина стенки, округлость и отделка шара, материал седла, конструкция уплотнения штока, а также то, прошел ли клапан индивидуальные испытания под давлением. Два клапана могут выглядеть одинаково на стенде и вести себя совершенно по-разному после двух лет эксплуатации.
Почему чистый ПВХ имеет значение для шарового крана?
Первичное соединение имеет известную молекулярную массу, контролируемый пакет добавок и не содержит загрязнений от предыдущей обработки. Перешлифовка прошла как минимум один тепловой цикл, который укорачивает полимерные цепи и снижает ударную вязкость. При агрессивной химической работе перешлифовка также приводит к появлению слабых мест, где среда атакует стенку. Разница не заметна, но она сокращает срок службы при работе под давлением и при циклическом использовании.
Как я могу определить, был ли полученный мной клапан изготовлен после переточки?
Визуальный осмотр редко дает однозначный ответ, поскольку хорошая отшлифованная формовка может выглядеть приемлемо. Надежный путь — документация: запросите сертификат партии смолы и протокол входного контроля. Вы также можете сравнить поведение при ударе, уронив корпус клапана для отбора проб на твердый пол с контролируемой высоты и сравнив результат с известным исходным образцом. Тест грубый, но показывает, когда разница велика.
Всегда ли ПТФЭ является лучшим материалом для седла?
ПТФЭ является правильным выбором для химической промышленности из-за его широкого сопротивления и низкого трения, но для его уплотнения требуется хорошо обработанный шар. При работе в чистой воде при умеренных температурах правильно подобранное седло из ТПЭ может работать адекватно в течение многих лет. Проблема в том, что во многих недорогих клапанах используется ТПЭ без указания марки, а это означает, что седло может непредсказуемо разбухать или затвердевать при контакте с маслами и растворителями.
Почему у моего клапана течь у штока, а не у седла?
Утечка в штоке обычно указывает на проблему с конструкцией уплотнения или на боковую нагрузку на шток. Единственное уплотнительное кольцо в простой канавке имеет ограниченную способность компенсировать биение штока, термоциклирование и повторяющиеся операции. Двойные уплотнительные кольца с подпоркой в сочетании с опорной поверхностью в нижней части штока распределяют нагрузку и поддерживают контактное давление. Утечки в штоке чаще встречаются в клапанах, изготовленных по цене, чем в клапанах, изготовленных по чертежу.
Всегда ли более высокое номинальное давление означает лучшее качество?
Нет. Значение, указанное на ручке, является номинальным значением при температуре 20 градусов Цельсия. Клапан может иметь высокий номинальный номинал и при этом работать плохо, если толщина стенки мала, седло мягкое или уплотнение штока минимальное. Номинальные значения следует читать вместе с кривой снижения номинальных характеристик, протоколом испытаний и спецификацией материала.
Почему номинальное давление на моем клапане не соответствует тому, что на самом деле видит линия?
Номинальное давление термопласта падает с повышением температуры. Клапан, рассчитанный на давление 16 бар при 20 градусах Цельсия, можно использовать только при давлении 6 бар при 60 градусах Цельсия. Многие ошибки в технических характеристиках происходят из-за сравнения номинального значения клапана с давлением в системе без применения температурной поправки. Всегда проверяйте таблицу снижения характеристик производителя для фактической среды и температуры.
Как честно сравнить двух поставщиков?
Отправьте один и тот же технический вопросник, указав источник смолы, толщину стенок, округлость шара, материал седла, конструкцию уплотнения штока, метод испытаний и отслеживаемость. Затем запросите одобренный образец у каждого и проведите одно и то же испытание давлением и циклическим циклированием. Цена должна быть последней переменной, которую вы сравниваете, а не первой, потому что 20-процентная экономия на цене за единицу не имеет смысла, если клапан придется заменять в два раза чаще.
Влияют ли методы установки на срок службы шарового крана из ПВХ?
Да, существенно. Заварка слишком большого количества цемента в раструб с помощью растворителя может привести к попаданию клея в шаровую камеру и запиранию клапана. Чрезмерная затяжка резьбового соединения приводит к растрескиванию корпуса у основания резьбы. Плохо проложена опорная труба, из-за которой изгибающая нагрузка приходится непосредственно на корпус клапана. Установка клапана штоком вниз приводит к захвату среды вокруг уплотнения штока. Ни один из этих дефектов не является производственным дефектом, но обо всех из них обычно сообщается как о проблемах с качеством.
Что полезнее всего спросить у поставщика перед заказом?
Спросите их, какую среду, концентрацию, температуру и давление будет воспринимать клапан, а затем спросите, какой из их продуктов они рекомендуют и почему. Поставщик, который задает эти вопросы перед тем, как предложить цену, понимает сферу применения. Поставщик, который делает ценовое предложение немедленно, продает номер детали, и риск несоответствия остается на вашей стороне.